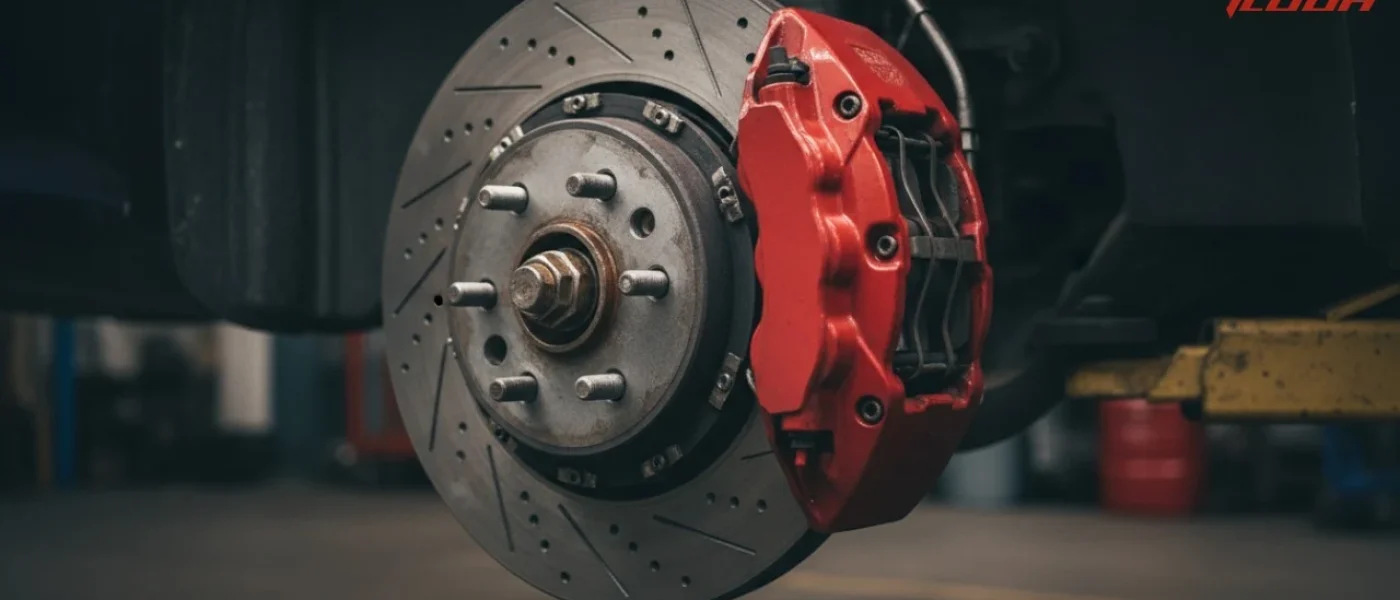
- 鋳造: 複雑な内部形状と大量生産のコスト効率に最適, 標準的な日常の運転に最適.
- 鍛造: 優れた製品を提供します ブレーキキャリパーの粒子構造の改良 ストレスの高いレースやヘビーデューティの安全性のために.
- 機械加工: CNC の精度は優れたイコライザーです, ピストンボアの最終的な安全公差を定義する.
- 密度: 鍛造 6061-T6 アルミニウムは鋳造 A356 よりも高い密度を実現, 熱疲労のリスクを軽減する.

ブレーキキャリパーはどのように製造されるのか? プロセスの概要
ブレーキキャリパーは、溶かした金属を型に流し込んで製造されます。 (鋳造) または極度の圧力下で固体金属を圧縮する (鍛造) ハウジングを形成する, 続いて精密CNC加工. この生の “空白” その後、最終組み立ての前に、腐食に耐えるために熱と陽極酸化処理が施されます。.
どちらが安全かを理解するには, 私たちは冶金学を見なければなりません. 製造プロセスは金属原子の内部配列を決定します, これは、キャリパーがパニック ブレーキの極度の熱と圧力にどのように対処するかに直接影響します。.
- 鋳造: 流動性と流れを重視して複雑な形状を作成.
- 鍛造: 圧縮に焦点を当てて空隙を排除し、粒子を整列させます。.
- CNC加工: に焦点を当てます CNCピストン穴加工公差 油圧シールが決して故障しないようにするため.
鋳造プロセス: 標準的な安全性を実現するための量産
溶解したアルミニウム合金を流し込んで鋳造する (通常 A356) またはダクタイル鋳鉄を金型に流し込み、冷却して固めてキャリパーの形状にします。. これは、複雑な内部流体チャネルを効率的に形成できるため、OEM 車両の業界標準です。.
普段使いに安心のキャストでありながら、, この方法には、購入者が理解する必要がある固有の冶金学的特性があります。. で 低圧ダイカスト (LPDC) 安全性 プロトコル, 金属はゆっくりと注入されます, 乱流を最小限に抑えるための制御された速度. これは重力鋳造に比べて大幅なアップグレードです, 気泡が閉じ込められる可能性があります.
キャストキャリパーに関する重要な考慮事項:
- 気孔率のリスク: 溶けた金属が冷えるにつれて, ガスポケットが形成される可能性がある. メーカーの報道によると, 低品質のアフターマーケット鋳物は、構造の完全性を損なう隠れた気孔や酸化物が原因で失敗することがよくあります.
- 複雑な形状: 鋳造は、高価な 5 軸加工を行わずに特定の内部冷却脈を作成する唯一の方法です。.
- 材料: A356アルミニウムはその流動性により広く使用されています, ただし、鍛造に使用される 6061-T6 合金の引張降伏強さはありません。.
鍛造プロセス: 構造的完全性の向上
鍛造では、ビレットアルミニウムの固体ブロックを 2 つの重い金型の間で圧縮することによってキャリパーを製造します。, 金属を溶かさずに強制的に工具の形状にします。. このプロセスには多大な圧力がかかります (多くの場合数千トン) 材料を塑性変形させる.
鍛造の主な安全上の利点は次のとおりです。 ブレーキキャリパーの粒子構造の改良. キャストとは異なります, 液体が冷えるにつれて粒子がランダムに形成される場所, 鍛造により、粒子構造が部品の輪郭と一致するように強制されます。. これにより、連続的な “グレインフロー” ひび割れを大幅に防止します.
高性能に鍛造が重要な理由:
- ボイドの除去: 高圧により内部のガスポケットが崩壊します。, 結果的に密度が高くなります, より強い部分.
- 耐疲労性: データによると、鍛造コンポーネントは最大で次のような症状を呈する可能性があります。 37% 鋳造品よりも高い疲労強度. (ソース: アラインマニュファクチャリング)
- 軽量化: 素材が丈夫なので, エンジニアは使用量を減らすことができます. 鍛造キャリパーは多くの場合、優れた安全マージンを維持しながら、鋳造バージョンよりも肉厚が薄くなっています。.
安全対決: キャスティング vs. 鍛造分析済み
テストで失敗した場合, 鍛造キャリパーは通常変形します (曲げる) 壊れる前に, 一方、鋳造キャリパーは突然脆性破壊を起こしやすい (ひび割れ). この区別は次の場合に不可欠です 高性能ブレーキキャリパーの製造, コンポーネントが通常の道路状況をはるかに超える周期的荷重に耐える場所.
1. 疲労強度 & サイクルライフ
疲労破壊は、何千回もブレーキをかけるなど、応力サイクルが繰り返された後に部品が破損すると発生します。. 鍛造により微細構造が整列します, 疲労亀裂が発生しにくくなる. 軌道車両または重量牽引車両用, これは譲れない安全係数です.
2. 剛性 (ペダルフィール)
剛性は安全機能です. 圧力がかかるとキャリパーが曲がってしまうと, ブレーキペダルの感触 “どろどろした,” そして制動距離が伸びる.
- キャストキャリパー: 鍛造ユニットと同じ剛性を実現するには、より大型の設計が必要.
- 鍛造キャリパー: 優れた重量剛性比を実現, 即時のペダル応答を提供します.
3. 熱放散
ブレーキフェードは液体の沸騰によって引き起こされる安全上の問題です. 鍛造 6061-T6 アルミニウムは鋳造 A356 よりも密度が高く、熱伝導性に優れています。, 繰り返しのハードストップ中に液体からより効率的に熱を逃がすことができます。.
クリティカルな機械加工: 精度と安全性が両立する場所
キャリパーが鋳造か鍛造かに関係なく, 最終的な安全性は、ピストンボアとシール溝の切断に使用される CNC 加工の精度によって決まります。. キャリパー本体は加工されるまでは単なる文鎮です.
CNCピストン穴加工公差 ミクロン以内に抑える必要がある. 穴径が若干楕円形の場合や表面仕上げの場合 (ラ) 荒すぎる, 作動油はシールをバイパスします, ブレーキの完全な故障につながる.
自動車冶金安全基準の役割
メーカーは ISO/TS などの厳格なプロトコルに従う必要があります 16949. によると CTGオート, SAE や ECE R90 などの世界基準に準拠しているため、キャリパーが鋳造か鍛造かにかかわらず、道路に走行する前に最低限の耐久性と性能基準を満たしていることが保証されます。.
今後の動向: ハイブリッド製造 & 2026 規格
による 2026, 私たちは見ることを期待しています “ハイブリッド積層造形,” 3D プリントされた構造補強材が鋳造本体に組み込まれ、コストとパフォーマンスのギャップを埋めることができます。.
新興テクノロジー:
- ジェネレーティブ デザイン: AI アルゴリズムは、応力の低い領域から重量を取り除くキャリパーの形状を設計しています。, 鋳造設計と鍛造設計の両方を最適化.
- グリーンアルミニウム: 自動車冶金の安全基準 持続可能性を含めて進化しています. リサイクルされた低炭素アルミニウムが鋳造原料として標準になることが期待されます.
- スマートキャリパー: 熱センサーを鋳型に直接組み込み、ブレーキ温度をリアルタイムで監視.
専門家のヒント: 自社のフリートに適切な方法を選択する
コストを抑えるために、毎日運転するドライバーの標準交換部品には鋳物を選択してください; 改造車両には鍛造を選択してください, 重い牽引, 安全マージンを最大化する必要があるレース用途.
選択チェックリスト:
- 毎日の通勤: 高品質の重力鋳造または LPDC 鋳造は完全に安全でコスト効率が高い.
- トラック/レース: 鍛造は必須です. 周期的な熱負荷により、時間の経過とともに鋳造キャリパーに亀裂が生じます.
- 重牽引: 耐疲労性を高めるために、鍛造または強化鉄鋳造を検討してください。.
- 美学: 鍛造キャリパーは陽極酸化処理が良くなります, 結果としてクリーナーが得られます, より深みのあるカラーに仕上がります.
結論 & 行動喚起
モダンでありながら、 低圧ダイカスト (LPDC) 安全性 標準キャリパーを日常使用に信頼できるものにしました, 鍛造は依然として、高性能用途における構造的完全性の王様であることに議論の余地はありません。. 鍛造キャリパーには整列した粒子構造と多孔性の欠如があり、極端な条件下では鋳造では実現できない安全性の緩衝材を提供します。. しかし, 製造方法はまだ半分にすぎません。精密な CNC 加工と厳格な QC が、走行中の安全を真に守ります。.
で 広州望天工業株式会社, 株式会社. (イコー), 私たちは過ごしました 15 パフォーマンスブレーキの技術を完成させるために何年も費やした. に設立 2008, 私たちのR&D センターは高度な構造シミュレーションを利用して、ビッグ ブレーキ キットが確実にニーズを満たしていることを確認します。 99% 世界の車種の.
今すぐ ICOOH にお問い合わせいただき、当社の鍛造高性能ブレーキ ソリューションがどのように車両の安全性とパフォーマンスを向上させることができるかについてご相談ください。.